为精细化工、聚合反应及制药原料合成企业开发的反应釜上位机控制系统,基于C#/WPF构建,通过Modbus TCP与PLC、温控仪表及压力变送器组网,实现反应釜温度PID自整定、压力安全联锁、配方一键切换与批次生产全程追溯,保障放热反应过程安全可控、工艺参数可复现、质量可追溯。
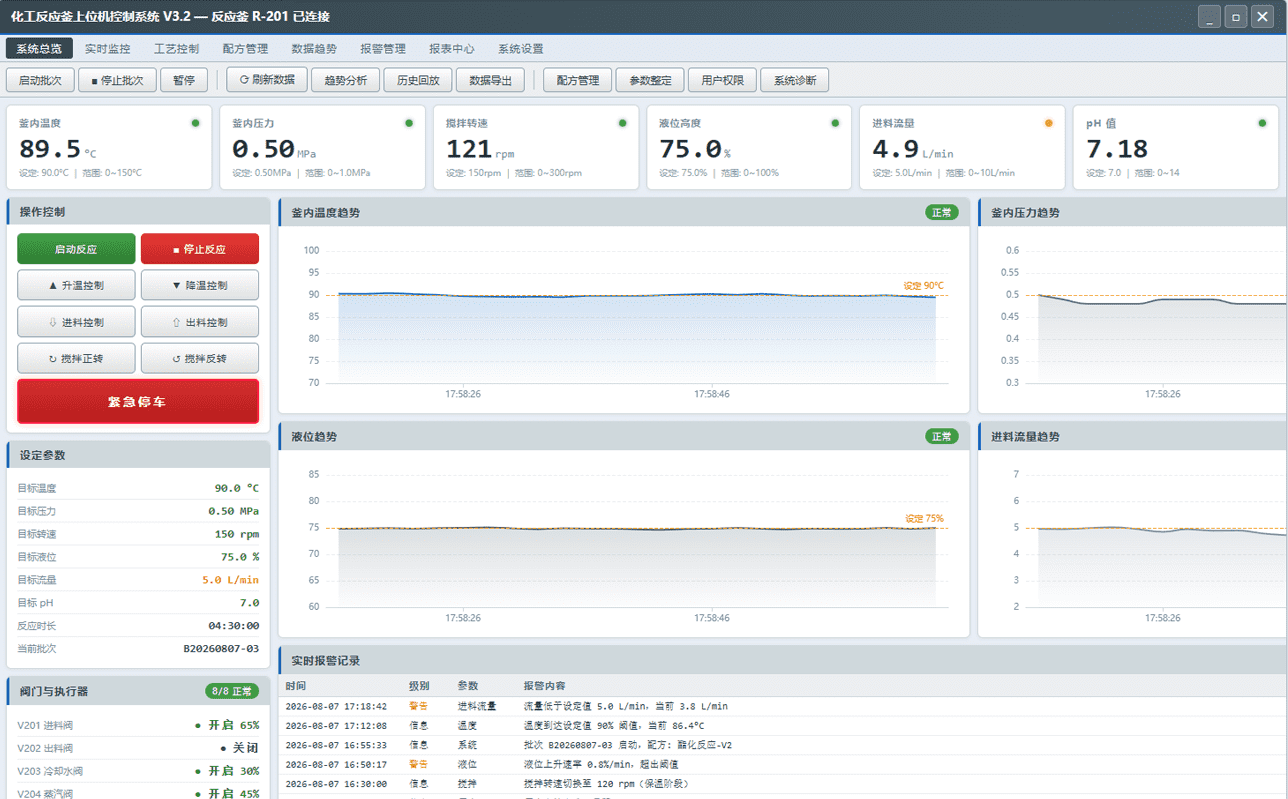
化工反应釜上位机控制系统主界面 — 釜温釜压实时监控与工艺曲线展示
精细化工反应釜在聚合、缩合、硝化等放热反应过程中对温度控制精度与压力安全有极高要求,传统DCS投资大、二次开发困难,而通用组态软件又难以满足配方切换与批次追溯的个性化需求。本系统采用上位机+PLC双层架构,上位机基于WPF实现工艺配方管理、批次追溯与可视化监控,PLC负责底层温度PID与安全联锁控制,两者通过Modbus TCP实时通讯。系统已在多家精细化工企业投运,反应釜温度控制精度稳定在±0.5°C以内,配方切换时间缩短至30秒,批次生产数据全程电子化追溯,满足安监与质量体系双重审计要求。
系统围绕"控温—保安—配方—追溯—监控—应急"闭环设计,覆盖反应釜生产全流程
基于自整定PID算法控制夹套/盘管冷热媒阀门开度,支持升温、保温、降温多段程序控温,控温精度达±0.5°C。针对放热反应提供前馈补偿与抗饱和处理,避免温度超调引发飞车。
实时监测釜内压力与温度,达到高限自动触发紧急冷却、泄压放空、切断进料等SIS联锁动作,联锁逻辑符合SIL2安全等级要求。联锁触发记录不可篡改,并同步推送至值班手机。
支持按产品型号建立工艺配方库,配方含温度曲线、加料顺序、搅拌转速、保温时间等完整参数,配方版本受控管理。切换品种时一键调用配方并下装PLC,30秒内完成工艺切换,杜绝人工录入差错。
每批次自动绑定配方版本、操作员、原料批号、关键工艺参数与报警事件,形成完整电子批次记录(EBR)。支持按批号、时间、产品追溯生产全过程数据,满足ISO/GMP质量追溯要求。
多通道实时展示釜温、夹套温度、釜压、转速、加料量等工艺参数曲线,支持目标曲线与实际曲线同屏对比,偏差超限高亮预警。历史曲线可回放任一批次生产全过程,便于工艺分析与异常定位。
四级报警分级管理(提示/预警/报警/紧急),触发后自动弹窗、声光提示并记录处置过程,支持应急预案电子化指引。所有报警与处置记录归档备查,事故时可一键导出事故分析报告。
系统已在以下化工反应场景落地运行,可灵活适配不同工艺与釜型
精细化工产品品种多、批量小、换产频繁,对配方切换与批次追溯要求高。系统配方库一键切换工艺并自动生成批次记录,满足小批量多品种柔性生产与质量追溯需求。
聚合反应放热剧烈、温度敏感,控温不当易引发飞温甚至爆聚。系统自整定PID配合前馈补偿精确控制反应温度,压力联锁在异常时紧急介入,保障聚合过程安全可控。
原料药合成需符合GMP要求,工艺参数与操作记录须完整可追溯。系统电子批次记录覆盖投料、反应、放料全过程,操作员电子签名留痕,满足药监审计要求。
树脂合成涉及多段升温保温与滴加反应,工艺曲线复杂。系统程序控温按配方自动执行多段曲线,滴加计量与反应温度协同控制,确保批次间质量一致性。
系统在控温精度、安全性与柔性生产方面做了针对性设计